Produktai
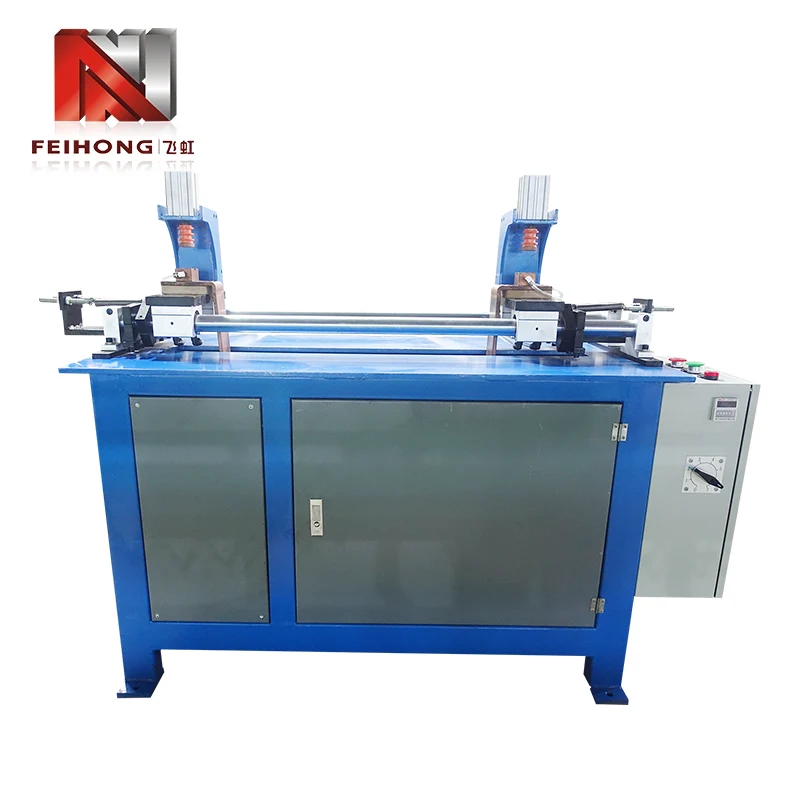
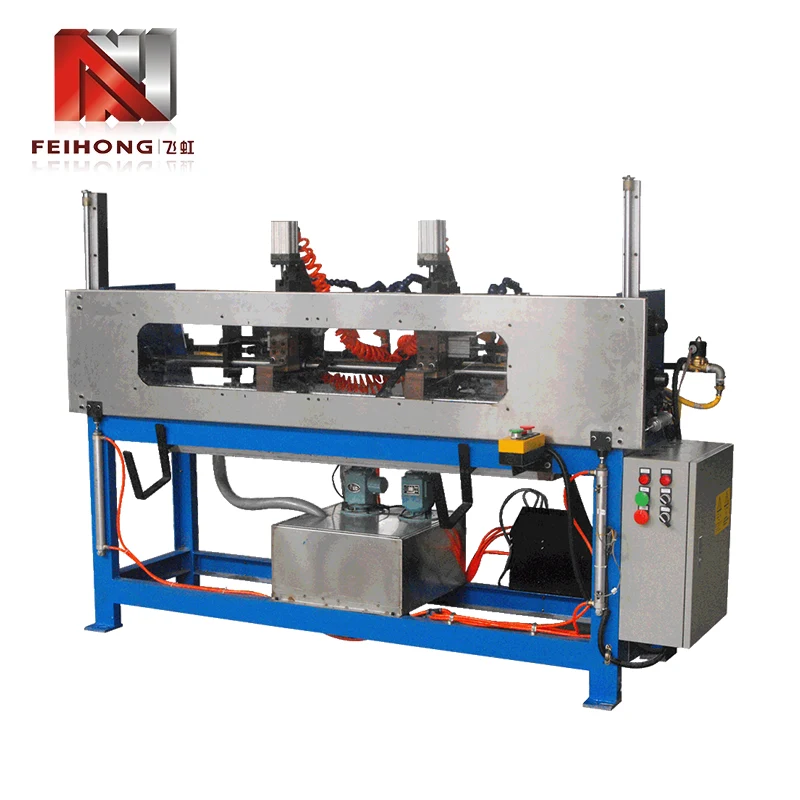
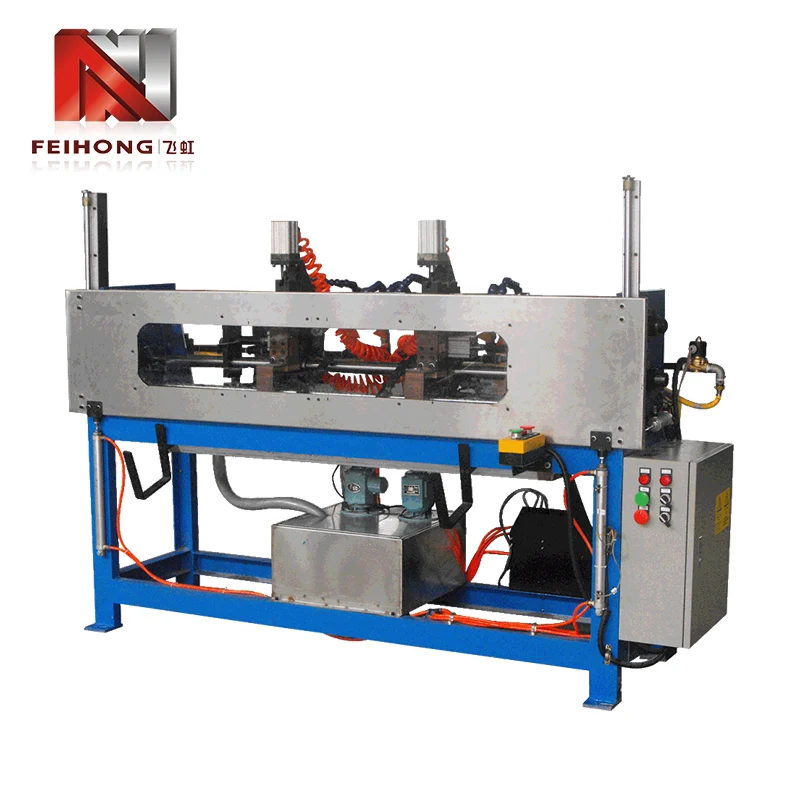
Taškinis suvirintojas, skirtas suvirinti švino stulpelius ir gnybtų antgalius

Taškinis suvirintojas, skirtas suvirinti švino stulpelius ir gnybtų antgalius

Model:FH-149A
Taškinis suvirintojas, skirtas suvirinti švino stulpelius ir gnybtų antgalius iš Feihong® – Kinijos gamintojo, turinčio didelę šildymo vamzdžių surinkimo patirtį. Kiekvienos švino ir stulpelio jungties vientisumas tiesiogiai lemia šildytuvo tarnavimo laiką, o ši mašina sukurta taip, kad per milijonus ciklų užtikrintų nuoseklias, mažos varžos jungtis. Jo kondensatoriaus iškrovos impulsas tiksliai sulydo skirtingus metalus (Ni-Cr, nerūdijančio plieno, vario), nesumažindamas stulpelio stiprumo – tai iššūkis, su kuriuo negali susidoroti bendrosios paskirties suvirintojai. Kai jūsų galutinio produkto patikimumas priklauso nuo gnybtų jungčių kokybės, Feihong® siūlo specializuotą suvirinimo sprendimą, kuris buvo įrodytas didelio mišinio gamybos aplinkoje nuo 1992 m.
„Feihong®“ taškinis suvirintojas, skirtas suvirinti švino stulpelius ir gnybtų antgalius, skirtas elektrinių šildymo vamzdžių gamintojams, kuriems reikalingas absoliutus sujungimas tarp švino strypų (arba švino stulpų) ir gnybtų antgalių. Kaip pilnų šildymo vamzdžių gamybos linijų tiekėja, Feihong® integruoja šį suvirintuvą su vamzdžių užpildymo, sandarinimo ir bandymo stotimis. Įrenginys priima trifazę 380 V, trifazę 220 V arba vienfazę 220 V maitinimą, kurio vardinė galia yra 2 KVA ir nuolat reguliuojama kondensatoriaus įtampa nuo 0 iki 435 V. Jo pneumatinė elektrodų jėgos sistema, kartu su greitu kondensatoriaus iškrovimu, duoda trumpalaikį impulsą, sukuriantį kietojo kūno suvirinimo siūlę su minimalia karščio paveikta zona – išsaugant švino stulpelio mechaninį stiprumą ir užtikrinant mažesnę nei 100 µΩ elektrinio kontakto varžą. Įrodytas 30 000 jungčių pralaidumas per 8 valandų pamainą, šis suvirintojas atitinka didelio masto šildymo vamzdžių gamybos apimties poreikius, o jo pakartojamumas sumažina perdirbimo ir lauko gedimų skaičių.


Kritinis suvirinimo su stulpeliais vaidmuo šildytuvo veikimui

Šildymo vamzdyje jungtis tarp vidinės varžos laido ir išorinės gnybtų antgalio yra sąsaja, kuriai būdingi gedimai. Didelės varžos jungtis generuoja vietinę šilumą, pagreitina oksidaciją ir galiausiai atidaro grandinę. Šis suvirintojas sprendžia šiuos gedimo režimus naudodamas tris tikslinius dizaino pasirinkimus.

  • 1. Energijos tikslumas:kondensatoriaus įtampos nustatymas (0–435 V) leidžia tiksliai sureguliuoti įvairius medžiagų derinius – pavyzdžiui, nikelio-chromo vielai su variniais antgaliais reikia mažesnės energijos nei nerūdijančio plieno ir vario.
  • 2. Elektrodo jėgos stabilumas:pneumatinė sistema palaiko pastovų suspaudimo slėgį (± 2%), nepaisant parduotuvės oro svyravimų, užtikrindama pastovų kontaktinį pasipriešinimą prieš išleidžiant.
  • 3. Impulso trukmės valdymas:fiksuotas iškrovimo laikas (≈8 ms) yra optimizuotas plonoms dalims, neleidžiant išsilydyti ir pasiekti visišką susiliejimą.

Šios savybės tiesiogiai lemia mažesnį atmetimo rodiklį ir ilgesnį šildytuvo tarnavimo laiką, o tai yra pagrindiniai šildymo vamzdžių gamintojų prioritetai.

Gnybtų suvirinimo elektrodų konfigūravimas ir priežiūra

Taškinis suvirintuvas, skirtas suvirinti švino stulpelius ir gnybtų antgalius, dažnai yra pagaminti iš žalvario arba alavuoto vario, kurio šiluminės savybės skiriasi nuo švino stulpų. Tinkamas elektrodų dizainas ir priežiūra yra būtini, kad suvirinimo siūlės būtų vienodos be prilipimo ar pernelyg didelio įdubimo. „Feihong®“ taikomųjų programų inžinieriai rekomenduoja šias praktikas.

  • 1. Elektrodo medžiagos pasirinkimas:vario pagrindu pagamintiems gnybtams dispersija sustiprintas varis (pvz., Cu-Al₂O₃) užtikrina geriausią laidumo ir atsparumo deformacijai pusiausvyrą; plieniniams gnybtams pirmenybė teikiama volframo variui.
  • 2. Antgalio geometrija:mažas spindulys (R2-R3) ant viršutinio elektrodo sukoncentruoja srovę, kad būtų vienodas grynuolis, o apatinis elektrodas turi būti plokščias arba šiek tiek sulenktas, kad atremtų švino stulpą nesilenkiant.
  • 3. Valymas ir aprengimas:Ant galiuko susikaupęs oksidas padidina atsparumą kontaktui ir sukelia purslų. Lengvas tvarsliava kas 500–800 suvirinimo siūlių smulkia dilde arba elektrodų dėtuvėje atkuria formą ir pašalina teršalus.
  • 4. Aušinamasis vanduo (nebūtina):nepertraukiamiems didelės apkrovos ciklams yra prieinami vandeniu aušinami elektrodų laikikliai, kurie apsaugo nuo perkaitimo ir sumažina antgalių nusidėvėjimą.

Šių gairių priėmimas padeda išlaikyti suvirinimo kokybę per ilgus gamybos etapus ir prailgina elektrodo tarnavimo laiką, sumažinant eksploatacinių medžiagų sąnaudas ir prastovos laiką.

Parametrų derinimas skirtingoms medžiagų poroms

Šio suvirintuvo universalumą lemia reguliuojama kondensatoriaus įtampa ir pneumatinis slėgis. Tačiau norint rasti optimalų derinį konkrečiai medžiagų porai, reikia sistemingų bandymų. Žemiau esančioje lentelėje pateikiami pradiniai taškai, pagrįsti įprastomis šildymo vamzdžių medžiagomis.

Švino pašto medžiaga Terminalo medžiaga Kondensatoriaus įtampa (V) Elektrodo jėga (kN)
Ni-Cr lydinys (ø2,5 mm) Žalvaris (t = 0,8 mm) 280-320 1,8-2,2
Nerūdijantis plienas (ø3,0 mm) Varis (t = 1,0 mm) 340-380 2,0–2,5
Variu dengtas plienas (ø2,0 mm) Alavuotas varis 220-260 1,5-1,8
„Inconel“ (ø2,8 mm) Nikeliuotas plienas 300-350 2,2-2,6

Šios vertės yra pradiniai pasiūlymai; galutiniai nustatymai turi būti patvirtinti tikrinant suvirinimo siūlės skersmenį (tikslas 1,2–1,5 × vielos skersmuo) ir traukimo bandymo stiprumą. „Feihong®“ teikia parametrų optimizavimą vietoje kaip mūsų paleidimo paslaugos dalį.

Produktyvumo padidėjimas ir realaus pasaulio pavyzdys

Perėjus nuo įprasto kintamosios srovės taškinio suvirinimo aparato prie šio kondensatoriaus iškrovimo aparato, dažnai iš karto pagerėja greitis ir kokybė. Vidutinio dydžio šildymo vamzdžių gamykla Guangdonge pakeitė tris senesnius įrenginius dviem FH-149A mašinomis ir per šešis mėnesius pasiekė šiuos rezultatus.

  • 1. Pralaidumo padidėjimas:kiekviena mašina nuolat pagamina 30 000 suvirinimo siūlių per pamainą, atitinkančią ankstesnę 1,5 mašinos našumą, taip atlaisvinant grindų plotą.
  • 2. Atliekų mažinimas:suvirinimo stulpeliais atmetimo procentas sumažėjo nuo 1,8% iki 0,2%, kasmet sutaupant maždaug 120 000 gatavų vamzdžių.
  • 3. Energijos taupymas:Kondensatoriaus iškrovos principas sunaudoja 40 % mažiau energijos vienai siūlei, palyginti su senais kintamosios srovės įrenginiais, todėl sąskaitos už elektrą sumažėja daugiau nei 2 000 USD per metus.
  • 4. Operatoriaus sutikimas:Paprasti įtampos ratuko ir manometro valdikliai sumažino treniruočių laiką nuo dviejų dienų iki keturių valandų.

Šie apčiuopiami pranašumai rodo, kad investicijos į specializuotą suvirintuvą greitai atsiperka ir pagerina bendrą gamybos stabilumą.

Gamykliniai bandymai ir kokybės sertifikatai

Kiekvienai iš Feihong® gamyklos išvežamai mašinai taikomas išsamus bandymo protokolas, kuris imituoja faktines gamybos sąlygas. Mūsų šešios specialios dirbtuvės (apdirbimo, elektros surinkimo, transformatoriaus apvijų, kondensatorių formavimo, dažymo ir galutinio surinkimo) leidžia kontroliuoti kokybę nuo žaliavų iki galutinio gaminio.

  • 1. Kondensatoriaus bloko bandymas:kiekvienas kondensatorius matuojamas ESR ir talpa; Surinktam bankui taikoma 500 įkrovimo ir iškrovimo ciklų esant maksimaliai įtampai, siekiant patikrinti stabilumą.
  • 2. Pneumatinės grandinės bandymas:baliono eiga ir slėgis tikrinami dėl tiesiškumo ir pakartojamumo naudojant kalibruotą matuoklį.
  • 3. Suvirinimo našumo testas:suvirinamas standartinių bandymo kuponų rinkinys (Ni-Cr viela su varine ąsele); grynuolio skersmuo ir tempiamasis stipris yra registruojami ir turi atitikti vidines specifikacijas.
  • 4. Elektros sauga:izoliacijos varža, dielektrinis stiprumas ir įžeminimo tęstinumas tikrinami pagal IEC 60204-1.

Kiekvienas taškinis suvirintuvas, skirtas suvirinti laido stulpelius ir gnybtų antgalius, turi bandymo sertifikatą ir 12 mėnesių garantiją, apimančią visas nesusidėvėjusias dalis. Taip pat turime vietinį atsarginių dalių inventorių, kad galėtume greitai pakeisti.

Dažnai užduodami klausimai apie gnybtų suvirinimą

Kl .: Kaip išvengti gnybtų antgalių spalvos po suvirinimo?
A: Spalvos pakitimą sukelia oksidacija dėl per didelio karščio. Sumažinkite kondensatoriaus įtampą 10 voltų žingsniais, kol suvirinimo siūlė bus tvirta, bet antgalis išlaikys pradinę spalvą. Taip pat įsitikinkite, kad elektrodo jėgos pakaktų geram kontaktui palaikyti – maža jėga gali sukelti lanką ir perkaisti.

Kl.: Ar šis suvirintojas gali tvarkyti švino stulpelius su iš anksto užteptu litu arba danga?
A: Taip, bet gali prireikti šiek tiek mažesnę įtampą (10–15 %), nes danga gali sumažinti kontaktinį pasipriešinimą. Patartina, jei įmanoma, nuvalyti dangą nuo suvirinimo vietos arba atlikti bandomąjį važiavimą optimaliems parametrams nustatyti.

Kl .: Kaip dažnai turėčiau pakeisti kondensatoriaus bloką?
A: Įprastai naudojant (30 000 siūlių per pamainą, viena pamaina), elektrolitinių kondensatorių projektinis tarnavimo laikas yra maždaug 5–7 metai arba 1 milijonas įkrovimo ciklų. Rekomenduojame kasmet atlikti talpos patikrinimą; jei vertė sumažėja daugiau nei 15%, rekomenduojama pakeisti.

Kl .: koks yra minimalus šios mašinos užsakymo kiekis?
A: Standartiniam modeliui nėra MOQ. Prekiaujame vienetais, taip pat gamybos linijų paketais. Dėl pristatymo laiko ir kainų susisiekite su mūsų pardavimo komanda.

Energy Storage Spot Welder


Hot Tags: Taškinis suvirintojas, skirtas suvirinti švino stulpelius ir gnybtų antgalius
Siųsti užklausą
Kontaktinė informacija
Jei turite klausimų apie citatą ar bendradarbiavimą, nedvejodami rašykite mums el. Paštu Judyzhufeihong@gmail.com arba naudokite šią užklausos formą. Mūsų pardavimo atstovas susisieks su jumis per 24 valandas. Dėkojame už susidomėjimą mūsų produktais.
X
Naudojame slapukus siekdami pasiūlyti geresnę naršymo patirtį, analizuoti svetainės srautą ir suasmeninti turinį. Naudodamiesi šia svetaine sutinkate su mūsų slapukų naudojimu.Privatumo politika
AtmestiPriimti