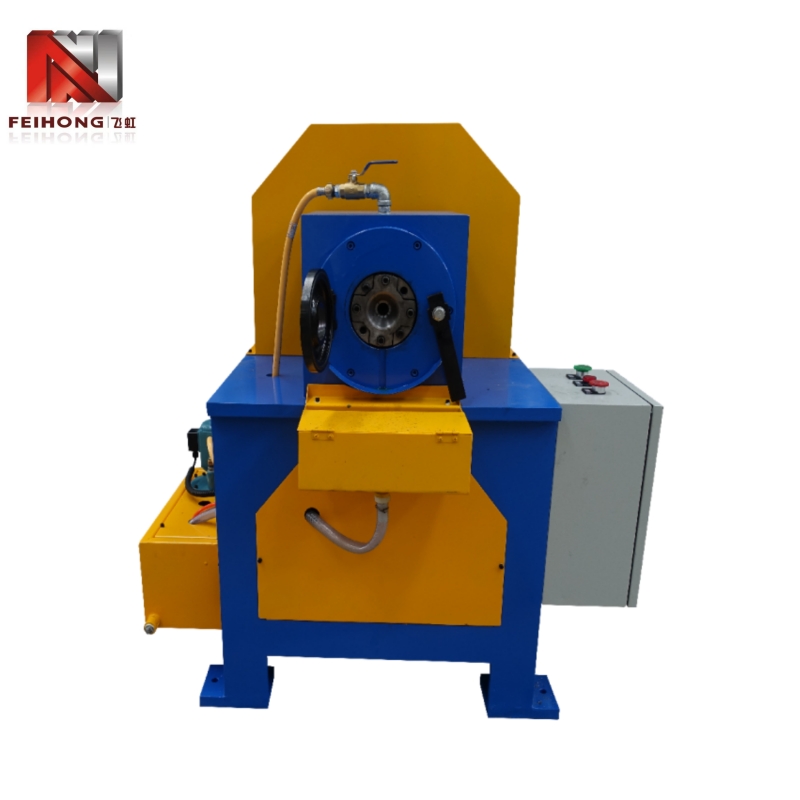
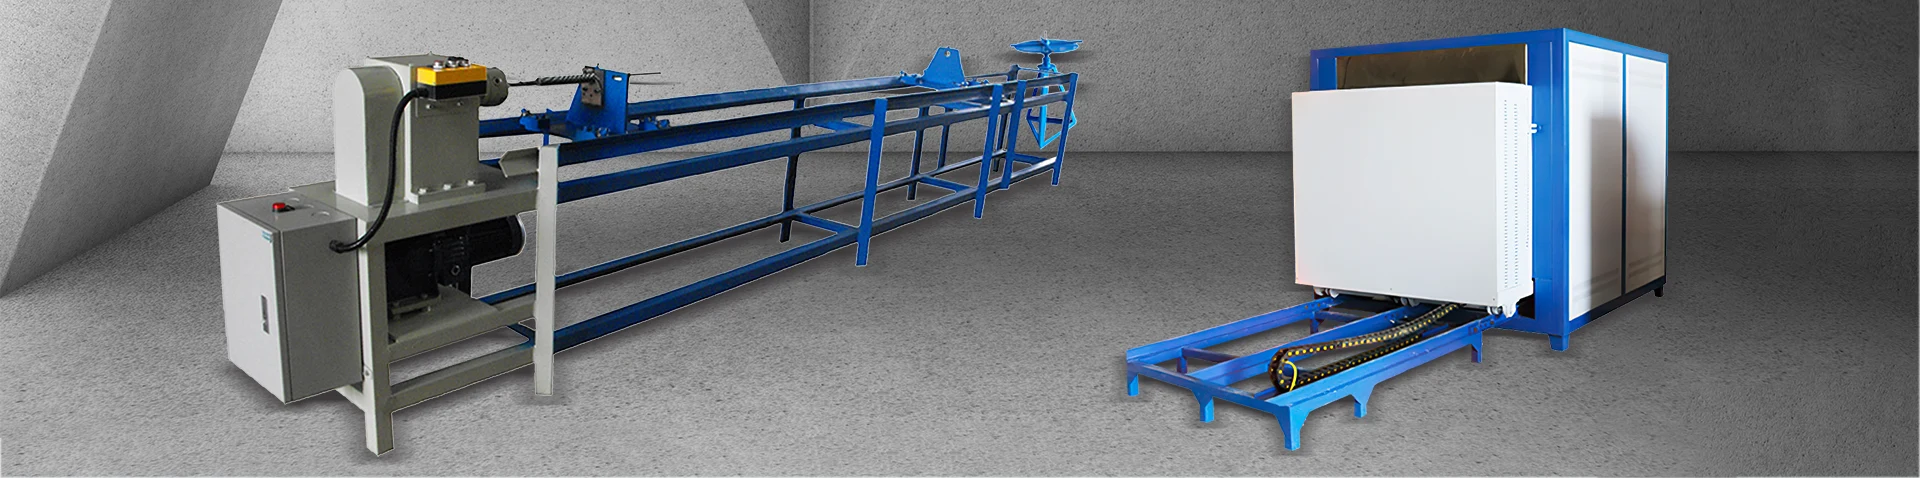
TheVamzdžių tiektuvastapo nepakeičiama įranga šiuolaikinėse vamzdžių ir vamzdžių apdirbimo operacijose, mažinančia atotrūkį tarp žaliavų saugojimo ir greitaeigių pjovimo ar formavimo mašinų. Šioje išsamioje analizėje nagrinėjamas pagrindinis vamzdžių tiektuvų vaidmuo automatizuotose gamybos linijose, nagrinėjama jų technologinė raida, pagrindiniai komponentai ir esminiai pranašumai, kuriuos jie suteikia gamybos efektyvumui. Diskusija apima dvi pagrindines konfigūracijas – visiškai automatinius ir pusiau automatinius vamzdžių tiektuvus – kartu su atitinkamomis jų pritaikymomis įvairiose pramonės šakose, pradedant automobilių ir aviacijos pramone, baigiant statybomis ir atsinaujinančia energija. Išsamiai išnagrinėjus servovariklio valdymo sistemas, žmogaus ir mašinos sąsajos veikimą, medžiagų apdorojimo galimybes ir integraciją su paskesne įranga, straipsnis parodo, kodėl vamzdžių tiektuvas tapo esminiu šiuolaikinių vamzdžių apdorojimo operacijų pagrindu.
1. Vamzdžių tiektuvo apibrėžimas ir jo vaidmuo šiuolaikinėje gamyboje
TheVamzdžių tiektuvasyra specializuota įranga, skirta automatiškai arba pusiau automatiškai tiekti vamzdines medžiagas, pvz., varinius vamzdžius, geležinius vamzdžius, aliuminio vamzdžius ir nerūdijančio plieno vamzdžius, į tolesnio apdorojimo mašinas, įskaitant pjovimo mašinas, formavimo presus ir suvirinimo įrangą. Vamzdžių tiektuvas yra esminė sąsaja tarp žaliavų laikymo ir gamybos proceso, užtikrinanti, kad vamzdžiai į apdorojimo įrangą būtų pateikiami teisinga kryptimi, tarpais ir greičiu, kad būtų palaikomas nuolatinis ir efektyvus gamybos srautas.
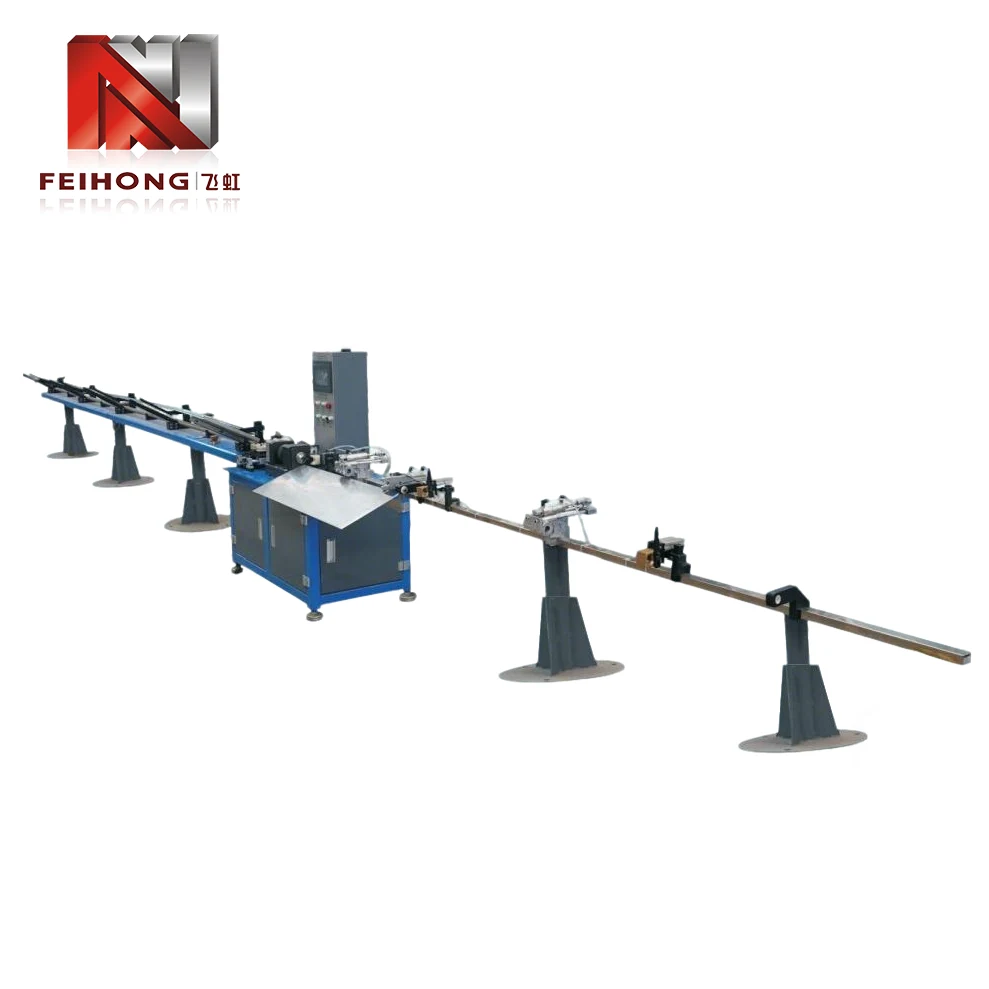 Visiškai automatinis vamzdžių tiektuvas, integruotas su greitaeigiu pjovimo stakle modernioje gamybos aplinkoje.
Tradicinėje gamybos aplinkoje vamzdžių padavimas buvo atliekamas rankiniu būdu: operatoriai paimdavo atskirus vamzdelius, padėtų juos į pjovimo arba apdirbimo mašiną ir pašalindavo gatavas dalis. Šis metodas buvo ne tik imlus darbui, bet ir sukėlė didelį gamybos greičio ir kokybės skirtumą. Vamzdžių tiektuvas pašalina šiuos neefektyvumus automatizuodamas medžiagų apdorojimo procesą, įgalindamas nuoseklų, kartotinį tiekimą, kuris palaiko didelės apimties gamybą su minimaliu žmogaus įsikišimu.
Vamzdžių tiektuvo reikšmė apima ne tik paprastą darbo sutaupymą. Šiuolaikinėje gamyboje, kur dominuoja „just-in-time“ gamybos ir taupios gamybos principai, gebėjimas palaikyti pastovų, nenutrūkstamą medžiagų srautą į perdirbimo įrangą yra būtinas norint pasiekti optimalų našumą. Vamzdžių tiektuvas tai pasiekia derindamas mechaninį tikslumą, elektroninį valdymą ir išmanųjį jutimą, todėl jis yra kertinis automatinių vamzdžių apdorojimo linijų akmuo įvairiose pramonės šakose.
2. Vamzdžių padavimo įrangos technologinė raida
Kelionė nuo rankinio vamzdžių tvarkymo iki šiuolaikinių sudėtingų vamzdžių tiektuvų atspindi platesnę pramonės automatizavimo trajektoriją. Šios raidos supratimas yra esminis kontekstas, norint įvertinti šiuolaikinių vamzdžių padavimo sistemų galimybes.
2.1 Rankinio vamzdžių tvarkymo era
Pirmosiomis vamzdžių ir vamzdelių apdorojimo dienomis visas medžiagų tvarkymas buvo atliekamas rankiniu būdu. Darbuotojai paimdavo atskirus vamzdžius iš sandėliavimo lentynų, nešdavo į pjovimo ar formavimo mašinas ir rankiniu būdu paduotų į apdorojimo įrangą. Šį požiūrį iš esmės ribojo žmogiškieji veiksniai: nuovargis, nenuoseklumas ir nesugebėjimas išlaikyti pastovaus tiekimo greičio ilgomis pamainomis. Be to, valdymas rankomis kelia didelį pavojų saugai, ypač dirbant su sunkiais arba aštriais kraštais vamzdžiais.
2.2 Mechanizuotų tiekimo sistemų įdiegimas
Pirmosios mechanizuotos padavimo sistemos atsirado XX amžiaus viduryje, paprastai naudojant paprastus ritininius konvejerius arba grandininius mechanizmus, kad vamzdžiai būtų judinami išilgai gamybos linijos. Šios ankstyvosios sistemos sumažino šiek tiek rankinių pastangų, tačiau vis tiek reikėjo operatoriaus įsikišimo pakrovimui ir padėties nustatymui. Jiems trūko tikslios tiekimo ilgio ir laiko kontrolės, todėl jų veiksmingumas buvo ribojamas didelio tikslumo programoms.
2.3 Kompiuteriu valdomų vamzdžių tiektuvų augimas
Devintajame ir dešimtajame dešimtmečiuose atsiradus programuojamiesiems loginiams valdikliams (PLC) ir servomotorių technologijoms, vamzdžių tiektuvai patyrė dramatišką transformaciją. Kompiuteriu valdomos sistemos gali tiksliai reguliuoti padavimo ilgį, greitį ir pagreitį, todėl vamzdžiai gali būti nuosekliai išdėstyti pjovimo ar formavimo operacijoms. Žmogaus ir mašinos sąsajų (HMI) integravimas leido operatoriams lengvai nustatyti parametrus ir stebėti našumą, taip sumažinant sąrankos laiką ir pagerinant bendrą įrangos efektyvumą.
2.4 Šiuolaikinis vamzdžių tiektuvas: intelektas ir jungiamumas
Šiandieniniai vamzdžių tiektuvai yra labai sudėtingi įrenginiai, kuriuose yra jutiklių, duomenų registravimo ir ryšio protokolų, skirtų integruoti su visos gamyklos automatizavimo sistemomis. Šiuolaikiniai vamzdžių tiektuvai gali automatiškai prisitaikyti prie vamzdžio skersmens, sienelės storio ir medžiagos sudėties skirtumų, užtikrinant optimalų padavimo našumą besikeičiančiomis sąlygomis. Jie taip pat pasižymi nuspėjamomis priežiūros galimybėmis, įspėjančiomis operatorius apie galimas problemas, kol jos nesukels prastovos.
Dėl šios evoliucijos vamzdžių tiektuvas tapo labai svarbiu pažangios gamybos veiksniu, leidžiančiu įmonėms pasiekti didesnį gamybos tempą, geresnę kokybę ir didesnį lankstumą reaguojant į klientų poreikius.
3. Pagrindiniai komponentai ir veikimo principai
Vamzdžių tiektuvo vidinės architektūros supratimas yra būtinas norint pasirinkti tinkamą įrangą tam tikram pritaikymui ir veiksmingai priežiūrai bei trikčių šalinimui. Nors skirtingų gamintojų dizainas skiriasi, dauguma vamzdžių tiektuvų turi bendrą pagrindinių komponentų rinkinį.
3.1 Pakrovimo mechanizmas
Pakrovimo mechanizmas yra atsakingas už neapdorotų vamzdžių priėmimą iš sandėliavimo stelažo arba konvejerio ir pateikimą į padavimo sistemą. Priklausomai nuo konstrukcijos, pakrovimas gali būti rankinis, pusiau automatinis arba visiškai automatinis. Automatinėse pakrovimo sistemose dažnai naudojamas kėlimo įrenginys, kuris pakelia vamzdžių ryšulį ir leidžia jiems atskirai riedėti ant tiekimo takelio.
3.2 Tiekimo pavaros sistema
Tiekimo pavaros sistema perkelia vamzdelį į apdirbimo stotį. Paprastai tai apima varomų ritinėlių rinkinį arba suspaudimo ritinėlį, kurį varo servovariklis. Servo variklis užtikrina tikslų padavimo greičio ir ilgio valdymą, todėl vamzdžių tiektuvas gali prisitaikyti prie įvairaus vamzdžio skersmens ir apdorojimo reikalavimų.
3.3 Kreipimo ir išlygiavimo komponentai
Siekiant užtikrinti, kad vamzdis tinkamai patektų į apdirbimo mašiną, vamzdžių tiektuve yra kreipiamieji ritinėliai, šoninės išlyginimo plokštės ir tiesinimo įtaisai. Šie komponentai apsaugo nuo iškreipimo, lenkimo ar nesutapimo, dėl kurio gali atsirasti apdorojimo defektų.
3.4 Valdymo sistema
Šiuolaikiniuose vamzdžių tiektuvuose yra programuojamas loginis valdiklis (PLC) ir patogus naudoti HMI jutiklinis ekranas. Valdymo sistema valdo padavimo parametrus, stebi jutiklius ir palaiko ryšį su priešais ir pasroviui skirta įranga. Daugelyje sistemų taip pat yra centralizuoto gamybos valdymo nuotolinio stebėjimo galimybės.
3.5 Jutikliai ir grįžtamojo ryšio įrenginiai
Įvairūs jutikliai, įskaitant artumo jungiklius, fotoelektrinius jutiklius ir koduotuvus, teikia realiu laiku grįžtamąjį ryšį apie vamzdžio padėtį, tiekimo ilgį ir sistemos būseną. Šis grįžtamasis ryšys įgalina uždaro ciklo valdymą, užtikrina nuoseklų šėrimo tikslumą ir ankstyvą anomalijų aptikimą.
Kartu šie komponentai sudaro tvirtą sistemą, kuri gali dirbti su įvairiausių dydžių ir medžiagų vamzdžiais, kartu išlaikant aukštą tikslumo ir patikimumo lygį.
4. Visiškai automatiniai ir pusiau automatiniai vamzdžių tiektuvai
Vamzdžių tiektuvai iš esmės skirstomi į du tipus: visiškai automatinius ir pusiau automatinius. Šių konfigūracijų pasirinkimas priklauso nuo gamybos apimties, darbo jėgos prieinamumo ir biudžeto.
4.1 Visiškai automatiniai vamzdžių tiektuvai
Visiškai automatiniams vamzdžių tiektuvams reikia minimalaus operatoriaus įsikišimo. Juose yra automatinis įkėlimas iš dėtuvės ar ryšulio, nuolatinis atskirų vamzdelių padavimas ir automatinis gatavų gabalų išmetimas. Šios sistemos idealiai tinka didelės apimties gamybos aplinkai, kur svarbiausia yra nuoseklumas ir greitis. Operatoriaus vaidmuo apsiriboja sistemos stebėjimu, parametrų reguliavimu per HMI ir žaliavų atsargų papildymu.
Pažangūs visiškai automatiniai tiektuvai taip pat gali būti integruoti su pasroviui skirta įranga, tokia kaip nuožulnumo staklės, sriegimo įrenginiai ir suvirinimo stotelės, sukuriant visiškai automatizuotą gamybos elementą.
4.2 Pusiau automatiniai vamzdžių tiektuvai
Pusiau automatiniams vamzdžių tiektuvams reikia, kad operatorius kiekvieną vamzdelį įdėtų į padavimo mechanizmą rankiniu būdu. Tada tiektuvas perima tikslų vamzdelio padėties nustatymą ir nukreipimą į apdorojimo stotį. Šio tipo tiektuvai tinka mažesnės apimties gamybai arba tais atvejais, kai vamzdžiai būna įvairaus ilgio ar dydžio, kuriuos sunku automatizuoti. Pusiau automatiniai tiektuvai paprastai yra pigesni ir lengviau prižiūrimi nei visiškai automatiniai įrenginiai.
4.3 Galimybių palyginimas
Šioje lentelėje apibendrinami pagrindiniai dviejų tipų skirtumai:
| Funkcija | Visiškai automatinis | Pusiau automatinis |
|---|---|---|
| Įkrovimo būdas | Automatinis iš žurnalo / paketo | Rankinis operatoriaus pakrovimas |
| Operatoriaus dalyvavimas | Minimalus (tik stebėjimas) | Reikalingas reguliarus pakrovimas |
| Gamybos greitis | Aukštas, ištisinis | Vidutinis, priklauso nuo operatoriaus |
| Lankstumas įvairių dydžių vamzdžiams | Geras (su reguliavimu) | Puikus (rankinis keitimas) |
| Tipiškas pritaikymas | Masinė gamyba, automobilių, ŠVOK | Darbo parduotuvės, gamyba pagal užsakymą |
| Kapitalo kaina | Aukštesnis | Žemesnis |
Abi rūšys turi savo vietą šiuolaikinėje gamyboje, o sprendimas dažnai priklauso nuo kruopštaus gamybos reikalavimų analizės ir veiklos efektyvumo grąžos.
5. Medžiagų suderinamumas ir taikymo sritis
TheVamzdžių tiektuvasSukurta dirbti su įvairiomis vamzdinėmis medžiagomis, todėl ji yra universali įvairiose pramonės šakose.
5.1 Medžiagų tipai
Vamzdžių tiektuvai dažniausiai naudojami su:
- Variniai vamzdžiai:Naudojamas ŠVOK, vandentiekio ir šaldymo sistemose
- Plieniniai vamzdžiai (angliniai, nerūdijantys, cinkuoti):Naudojamas statybose, automobilių išmetimo sistemose ir konstrukcijose
- Aliuminio vamzdžiai:Naudojamas aviacijoje, automobilių šilumokaičiuose ir lengvose konstrukcijose
- Plastikiniai ir kompozitiniai vamzdžiai:Naudojamas chemijos perdirbime ir telekomunikacijose
- Lydiniai vamzdžiai:Naudojamas aukštoje temperatūroje ir aukšto slėgio srityse
Vamzdžių tiektuvas turi būti aprūpintas tinkamais sugriebimo ir kreipiamaisiais komponentais, kad atitiktų konkrečios apdorojamos medžiagos paviršiaus apdailą, kietumą ir svorį.
5.2 Vamzdžio skersmens ir ilgio diapazonai
Šiuolaikiniai vamzdžių tiektuvai yra įvairių dydžių, kurių galimybės yra nuo mažo skersmens vamzdžių (6 mm) iki didelio skersmens vamzdžių (iki 150 mm ir daugiau). Tiekimo ilgis taip pat reguliuojamas, kai kurios sistemos gali maitinti ilgesnius nei 10 metrų.
5.3 Pagrindinės taikomosios pramonės šakos
Dėl vamzdžių tiektuvų universalumo jie yra būtini šiuose sektoriuose:
- Automobiliai:Išmetimo vamzdžių, stabdžių linijų, kuro linijų ir konstrukcinių vamzdžių gamyba
- ŠVOK ir šaldymas:Šilumokaičių, kondensatorių gyvatukų ir šaltnešio linijų gamyba
- Statyba ir infrastruktūra:Pastolių, turėklų ir konstrukcinių atramų gamyba
- Oro erdvė:Hidraulinių vamzdžių, kuro linijų ir konstrukcinių komponentų gamyba
- Atsinaujinanti energija:Saulės kolektorių rėmų, vėjo jėgainių konstrukcinių dalių, geoterminių vamzdynų gamyba
Kiekviena pramonės šaka kelia specifinius reikalavimus vamzdžių tiektuvui, pvz., greitas veikimas automobilių linijoms arba ypatingas tikslumas aviacijos ir kosmoso reikmėms. Šiuolaikinių vamzdžių tiektuvų modulinė konstrukcija leidžia juos pritaikyti šiems skirtingiems reikalavimams.
6. Integracija su pjovimo ir formavimo sistemomis
Vamzdžių tiektuvas retai veikia atskirai; paprastai tai yra dalis gamybos linijos, kurioje yra pjovimo, formavimo, nuožulnumo ar suvirinimo įranga. Norint užtikrinti sklandų medžiagų srautą ir maksimaliai padidinti bendrą produktyvumą, labai svarbu tinkama integracija.
6.1 Sinchronizavimas su pjovimo staklėmis
Įprastoje pjovimo linijoje vamzdžių tiektuvas pastumia vamzdį iki iš anksto nustatyto ilgio, tada sustabdo, kol pjovimo mašina – dažnai greitaeigis diskinis pjūklas arba lazerinis pjoviklis – atlieka pjūvį. Tada tiektuvas pereina į kitą segmentą. Šis sinchroninis veikimas reikalauja tikslaus ryšio tarp tiektuvo valdiklio ir pjovimo mašinos valdymo sistemos, dažnai per lauko magistralės sąsają, pvz., Profinet arba EtherCAT.
6.2 Derinimas su formavimo ir galutinio apdailos įranga
Tais atvejais, kai reikia vamzdžio lenkimo, platinimo ar sriegimo, vamzdžio tiektuvas turi tiekti vamzdį į formavimo stotį teisinga kryptimi ir tinkamu laiku. Pažangiose sistemose yra servo valdomas padėties nustatymas, kuris gali pasukti vamzdį tam tikru kampu prieš jam patenkant į formavimo štampą, todėl galima atlikti sudėtingas kelių etapų operacijas.
6.3 Integracija su krovikliais ir konvejeriais
Po apdorojimo gatavi vamzdeliai paprastai pašalinami krovikliu arba konvejerio sistema. Vamzdžių tiektuvo valdymo sistema gali derintis su šiais pasroviui skirtais įrenginiais, kad būtų užtikrintas sklandus perdavimas ir išvengta kliūčių.
6.4 Žmogaus ir mašinos sąsajos (HMI) vaidmuo
HMI yra centrinis visos integruotos sistemos nustatymo ir stebėjimo taškas. Operatoriai gali įvesti norimus pjovimo ilgius, padavimo greitį ir kitus parametrus, o HMI realiuoju laiku rodo būseną, pavojaus signalus ir gamybos skaičių. Šiuolaikiniai HMI dažnai apima jutiklinio ekrano sąsajas ir intuityvią grafiką, supaprastinančią valdymą ir sumažinančią naujų operatorių mokymosi kreivę.
7. Priežiūra, patikimumas ir eksploatavimo svarstymai
Norint užtikrinti ilgą tarnavimo laiką ir pastovų veikimą, būtina reguliariai prižiūrėti vamzdžių tiektuvą. Rekomenduojamos šios praktikos:
7.1 Prevencinės priežiūros grafikas
Struktūrizuota prevencinės priežiūros programa turėtų apimti:
- Kasdieniai patikrinimai:Patikrinkite ritinėlio būklę, patikrinkite, ar nėra neįprasto triukšmo ar vibracijos, ir patikrinkite HMI rodmenis
- Savaitinė priežiūra:Sutepkite judančias dalis, išvalykite jutiklius ir patikrinkite kreipiamųjų dalių išlygiavimą
- Kas mėnesį atliekami patikrinimai:Patikrinkite diržo arba grandinės įtempimą, patikrinkite avarinio stabdymo funkcijas ir peržiūrėkite aliarmo istoriją
- Kas ketvirtį atliekamas aptarnavimas:Atlikite nuodugnią servo variklių, pavarų dėžių ir valdymo sistemos jungčių patikrą
- Kasmetinis kapitalinis remontas:Pakeiskite susidėvėjusias dalis, pvz., ritinius, guolius ir pavaros diržus, ir iš naujo sukalibruokite grįžtamojo ryšio įrenginius
7.2 Dažnos problemos ir trikčių šalinimas
Kai kurios tipinės veikimo problemos:
- Nenuoseklus tiekimo ilgis:Dažnai tai sukelia netinkamas daviklio išlygiavimas, ritinėlio slydimas arba susidėvėję pavaros komponentai
- Vamzdžio paviršiaus žymės:Atsiranda dėl nešvarių arba pažeistų kreipiamųjų ritinėlių
- Vamzdžio, patenkančio į apdorojimo mašiną, nesutapimas:Dažniausiai dėl susidėvėjusių kreiptuvų arba netinkamo reguliavimo
- Ryšio klaidos tarp tiektuvo ir pjovimo mašinos:Paprastai išsprendžiama tikrinant laidus ir PLC programos parametrus
7.3 Saugos funkcijos
Šiuolaikiniai vamzdžių tiektuvai aprūpinti keliomis saugos funkcijomis, įskaitant šviesos užuolaidas, avarinio stabdymo mygtukus ir apsauginius užraktus, kurie neleidžia veikti, kai yra atidarytos apsaugos. Tinkamas šių saugos sistemų mokymas yra būtinas visiems operatoriams.
7.4 Maksimalus veikimo laikas ir patikimumas
Norėdami padidinti patikimumą, gamintojai rekomenduoja naudoti originalias atsargines dalis, turėti svarbių atsarginių dalių atsargas ir palaikyti švarią darbo aplinką. Be to, įrangos gamintojo pateikti programinės įrangos naujinimai gali pagerinti našumą ir pridėti naujų funkcijų.
8. Dažnai užduodami klausimai
Nors abu įrenginiai tiekia medžiagą į apdirbimo mašinas, vamzdžių tiektuvas yra specialiai sukurtas vamzdinėms medžiagoms (tuščiavidurėms sekcijoms) ir paprastai turi nukreipimo ir atraminių funkcijų, kurios apsaugo nuo deformacijos. Strypų tiektuvas naudojamas kietiems apvaliems strypams, dažnai atliekant tekinimo darbus.
Kai kurie pažangūs vamzdžių tiektuvai turi greito reguliavimo mechanizmus ir programuojamus parametrus, kurie leidžia greitai pakeisti dydį. Tačiau daugumoje sistemų reikia rankiniu būdu reguliuoti kreipiamuosius komponentus ir padavimo nustatymus, kai keičiamas vamzdžių skersmuo.
Servo varomi vamzdžių tiektuvai paprastai pasiekia ±0,2 mm padavimo ilgio tikslumą, priklausomai nuo kodavimo įrenginio kokybės ir tiekimo mechanizmo mechaninės būklės. Aukštos klasės sistemos gali pasiekti ±0,05 mm tikslioms programoms.
Tinkamai prižiūrint, vamzdžių tiektuvas gali patikimai veikti 15–20 ar daugiau metų. Atsižvelgiant į veikimo ciklą, pagrindinius susidėvėjusius komponentus, tokius kaip ritinėliai, pavaros diržai ir guoliai, gali reikėti keisti kas 2–5 metus.
Taip, net ir visiškai automatinėms sistemoms reikia, kad apmokyti operatoriai nustatytų parametrus, atliktų įprastus patikrinimus ir pašalintų smulkias problemas. Tačiau mokymas paprastai yra ne toks intensyvus, kaip šėrimo rankiniu būdu, o šiuolaikiniai HMI daro sistemą patogią naudoti.
Zhaoqing Feihong Machinery & Electrical Co., Ltd.yra patikimas vamzdžių tiektuvų ir vamzdžių apdorojimo įrangos gamintojas, teikiantis novatoriškus sprendimus klientams visame pasaulyje. Norėdami sužinoti, kaip mūsų vamzdžių tiektuvai gali pagerinti jūsų gamybos efektyvumą,susisiekite su mumisuž ekspertų konsultacijas ir pritaikytą sistemos projektavimą.
Susisiekite